新乡模具配件采购与选型指南:从冲针、导柱导套到非标定制
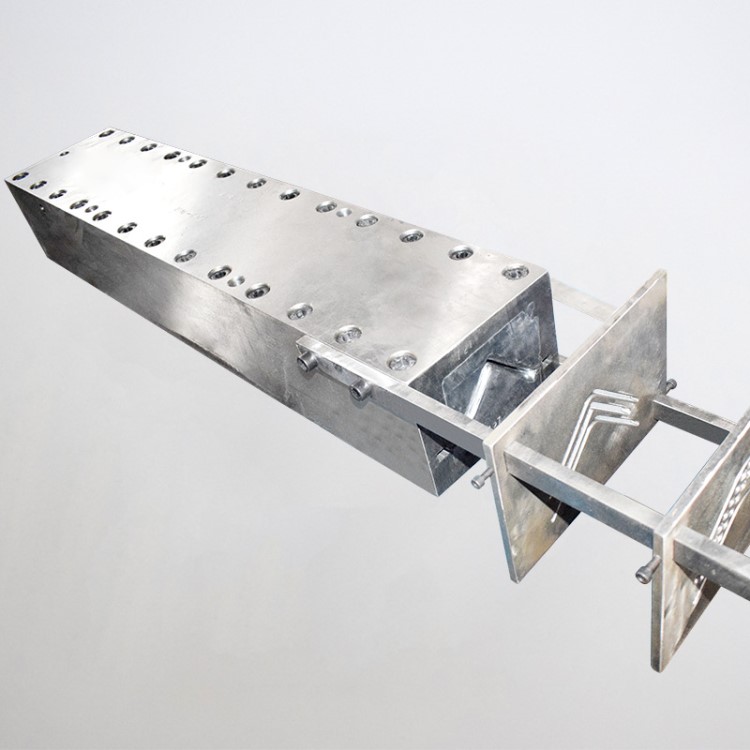
在河南的制造业版图上,新乡是一个绕不开的节点。装备制造、振动机械、起重设备、电池电源、化纤纺织、食品加工、包装印刷、汽车零部件等产业在这里聚集,而几乎所有带“成型”二字的工序,背后都站着同一套东西——模具。模具是工业之母,模具配件则是这位“母亲”的关节和骨骼。冲针钝了、导柱磨损了、弹簧疲劳了、顶针断了,一条产线就得停下来等一个几块钱的零件。
也正因如此,新乡模具配件的采购,从来不是“随便买买”的小事。它关系到模具寿命、产品毛刺率、设备停机时间,最终落到每一件产品的成本上。这篇文章从实际使用场景出发,把冲压模具配件、塑料模具配件、木模具配件的选型逻辑、材质门道和采购要点讲清楚,供新乡及周边郑州、洛阳、焦作、安阳、鹤壁、濮阳等地的模具师傅和采购负责人参考。

一、新乡的产业结构,决定了模具配件的需求画像
不同地区的模具配件需求是不一样的。珠三角偏3C电子和精密连接器,长三角偏汽车和家电,而新乡及豫北一带的需求有自己的特点:
- 振动机械与矿山设备:新乡县的振动筛、给料机、破碎设备产量大,筛网、筛板、冲孔板类冲压模具用量密集,对模具冲针的耐磨性和抗冲击性要求高。
- 起重机械与通用设备:长垣起重、新乡本地机械厂,钣金件厚板冲裁多,冲针直径大、受力重,容易崩刃。
- 家电与汽车零部件:冰箱、冷柜、汽配冲压件工序多,级进模、连续模比例高,对导柱导套的导向精度和模具弹簧的疲劳寿命敏感。
- 包装、印刷与纸制品:纸箱模切、食品包装、标签模切,刀模配件、顶针、司筒消耗量稳定。
- 人造板、家具与木制品:豫北及周边木材加工、人造板、板式家具产业带集中,热压模板、模压成型模、木塑型材挤出模等场景,对应一批专用的木模具配件。
需求多样,意味着本地采购很难靠“通用现货”打天下,能不能做非标模具零件定制、能不能保证批次一致性,才是区分模具配件厂家水平的关键。
二、冲压模具配件:高频消耗的那几类
1. 模具冲针(冲头)
冲针是冲压模具里最“辛苦”的零件,每一次冲裁都要承受冲击、摩擦和侧向力。选冲针,先看三件事:材质、头部形式、表面处理。
- SKD11(Cr12MoV系):淬火硬度约 HRC58–60,韧性好、成本适中,适合中低强度板材的常规冲裁,是使用最广的一类。
- SKH51 / SKH55(高速钢):硬度可达 HRC60–63,红硬性好,适合冲裁不锈钢、硅钢片、较厚碳钢板,抗磨损能力明显优于SKD11。
- 粉末高速钢:如ASP系列,硬度可达 HRC64–66,碳化物分布均匀,是薄板高速连续冲、精密冲裁的首选,价格也最高。
- 钨钢(硬质合金):HRA88–90,耐磨性极强,但脆性大,适合小直径、高寿命要求的场合,对模具导向精度要求高。
头部形式有A型(平头)、B型(带肩)、C型、D型及各类异形头,对应不同的固定方式。表面处理方面,TiN、TiCN、AlTiN、DLC涂层能显著降低摩擦系数、抑制粘料,冲不锈钢和铝件时效果尤其明显。
冲针最常见的失效不是磨损,而是崩刃和折断。排查时先看模具间隙是否合理(一般取板厚的8%–12%)、导向是否松动,再看冲针材质和热处理是否匹配,最后才是考虑换更高级别的材料。
2. 导柱导套
导柱导套是模具的“脊椎”,决定上下模能否精准对位。按结构分,常见的有滑动导柱导套、滚珠导柱导套、独立导柱(可拆卸式)以及中间导柱、后侧导柱、对角导柱等布置形式。
- 滑动导柱导套:配合间隙通常在0.01–0.02mm,承载能力强,适合重载、大吨位冲床。
- 滚珠导柱导套:靠滚珠实现过盈滚动导向,导向精度高、运动轻快,适合精密冲裁和高速连续模,但抗偏载能力弱于滑动式。
- 独立导柱:可拆卸、可更换,模架维修时不需要整体拆模,在多品种小批量生产中很受欢迎。
材质上,20Cr渗碳淬火(HRC58–62)和SUJ2轴承钢是主流。采购时要特别注意配合精度等级和表面粗糙度,导柱表面的细微划伤会迅速演变成导套内壁的拉伤,进而影响整个模具的导向精度。
3. 模具弹簧与氮气弹簧
模具弹簧负责卸料、顶出和缓冲。按JIS标准,常用颜色区分负载等级:黄色轻载、蓝色中载、红色重载、绿色超重载、棕色极重载。材质多为油淬回火弹簧钢丝或铬硅合金钢丝。
选型时有一个常被忽略的原则:压缩量不要超过自由长度的30%–40%,重载弹簧应控制在25%以内。很多“弹簧用不住”的问题,其实是压缩量超标导致的早期疲劳。如果模具空间紧张、又需要大行程大载荷,可以考虑氮气弹簧,压力稳定、行程可调,但需要预留气路和安装空间。
4. 顶针与司筒
顶针(顶杆)用于制品脱模,材质以SKD61、SKH51为主,硬度一般在HRC45–52,表面经氮化处理后表层硬度可达HV900以上,既耐磨又保留芯部韧性。常见形式包括普通顶针、扁顶针、阶梯顶针、双节顶针、有头/无头顶针等。
司筒(司筒针)用于带柱位、孔位的制品脱模,内孔精度常要求H7或H8,与芯针配合间隙极小。司筒的同心度和内孔光洁度是关键指标,加工不到位会造成拉伤、卡死,甚至直接报废制品。
三、木模具配件:一个容易被忽略的细分市场
提到模具配件,多数人想到的是金属冲压和塑料注射。但在新乡及周边的人造板、板式家具、木制品、木塑复合材料产业里,木模具配件同样有稳定的需求。
这类场景包括人造板热压模板、木粉模压成型模、木塑型材挤出模、木托盘与木箱冲切模、家具部件异形模压模等。它们的工作环境往往更“恶劣”:高温、高湿、含胶黏剂腐蚀、木屑粉尘磨蚀。因此对配件的要求也不同:
- 导向件需要更好的防锈和防粉尘设计,滚珠导套容易卡屑,滑动导套反而更稳。
- 顶出机构要考虑胶黏剂残留,顶针表面处理需兼顾脱模性和耐磨性。
- 热压模板类模具的弹簧长期处于高温环境,需要选耐温等级更高的弹簧或改用氮气弹簧。
- 挤出模头的流道零件对材料和表面粗糙度要求高,常用耐蚀模具钢并做镜面抛光。
这类配件的批量通常不大,属于典型的非标模具零件,考验的是加工方的图纸理解能力和材料配套经验,而不是单纯的库存深度。
四、非标模具零件定制:怎么判断一家厂家靠不靠谱
标准件拼的是库存和价格,非标件拼的是工艺和品控。判断一家河南模具配件供应商是否值得长期合作,可以从以下几个维度看:
- 加工设备配置:CNC加工中心、慢走丝线切割、电火花、内外圆磨、无心磨、平面磨是否齐全。设备结构决定了能做什么精度、什么形状的零件。
- 热处理能力:真空淬火、深冷处理(-150℃至-196℃)、氮化、TD处理、PVD涂层。深冷处理能大幅减少残余奥氏体,是稳定精密零件尺寸的重要工序。
- 检测手段:三坐标测量机、二次元影像仪、投影仪、硬度计、粗糙度仪。没有检测能力的“定制”,等于把风险全部转移给客户。
- 来图与来样能力:能否看懂3D图纸、能否按实物测绘出图、能否给出材质与公差的替代建议。
- 批次一致性:同一型号的冲针,第一批和第二批硬度差2度、直径差0.005mm,都会让模具师傅头疼。稳定的工艺文件和质量记录很重要。
五、模具配件批发与采购的实用清单
不管是做模具配件批发的贸易商,还是工厂自己采购,下单前建议核对以下内容:
- 材质牌号与硬度范围是否书面确认,能否提供材质证明或检测报告;
- 关键尺寸公差(冲针直径、导柱外径、司筒内孔)是否明确标注;
- 表面处理方式与涂层厚度是否写清;
- 包装是否防锈(涂防锈油、VCI防锈纸、独立塑封),长途运输和库存期是否会生锈;
- 最小起订量与交期,非标件通常需要3–7个工作日,急件能否加急;
- 是否有替换性建议,比如用高一级材料延长寿命是否划算;
- 售后响应,出现尺寸不符或早期失效如何处理。
对于新乡本地的客户来说,选择省内供应商还有一个隐性优势:物流半径短,急件当天或次日可达,配合调试和返修都方便。三木模具配件长期服务于新乡及周边地区的冲压、塑料、木工及包装类模具客户,业务覆盖模具冲针、导柱导套、模具弹簧、顶针司筒、冲压模具配件以及各类非标模具零件的定制加工,更多产品信息可访问 hnsanmu.com 了解。
六、常见问题解答
Q:冲针总是断,换更硬的材料有用吗?
不一定。硬度越高韧性越差,如果原因是模具间隙过大、导柱松动或冲床精度不足,换硬材料可能断得更快。先排查模具状态,再谈材料升级。
Q:滚珠导柱一定比滑动导柱好吗?
不是。滚珠导柱精度高、摩擦小,但抗偏载和抗冲击能力弱。厚板冲裁、偏心载荷大的模具,滑动导柱反而更耐用。
Q:模具弹簧多久换一次?
没有固定周期。建议按冲次统计,观察自由长度是否缩短、同批次弹簧高度差是否变大。压缩量长期超过40%的弹簧,寿命会明显下降。
Q:非标零件定制的精度能做到多少?
常规非标件尺寸公差可控制在±0.005mm以内,精密件配合慢走丝和磨削工艺可进一步提升。具体取决于零件结构、材料和数量,下单前与技术方确认更稳妥。
结语
模具配件很小,小到常常被当成辅料;但它又很关键,关键到决定一副模具能用三个月还是三年。新乡模具配件市场的竞争力,最终会落在材料是否真、热处理是否到位、公差是否稳定、交期是否可靠这几件事上。把这些基础做扎实,比任何花哨的宣传都更能留住客户。
对使用方来说,与其在出问题时反复换供应商碰运气,不如花一点时间,找一家能沟通、能出方案、能提供检测数据的长期伙伴。模具是工业之母,而一个靠谱的配件供应商,能让这位母亲少生很多病。