新乡模具配件采购与选型指南:冲针、导柱导套、顶针司筒怎么选才靠谱
在河南的制造业版图里,新乡是一个绕不开的名字。这里既有起重机械、振动筛分设备的产业基础,也有汽车零部件、制冷家电、电池电源、食品加工等成规模的制造集群。而只要有冲压、注塑、压铸、木模成型这些工序,模具配件的消耗就一天都不会停。冲针钝了要换,导柱拉伤了要修,模具弹簧疲软了要补,顶针断了要立刻补货——这些看似不起眼的小零件,直接决定着一台模具能不能稳定出活。
本文结合新乡及周边(郑州、焦作、安阳、鹤壁、洛阳)的实际使用场景,把模具配件的分类、材质、精度、选型要点和批发采购时的注意事项讲清楚,方便车间师傅、模具管理员和采购人员对照参考。

一、为什么新乡模具配件的需求一直很稳
新乡的工业结构决定了它对本地产模具配件的持续需求:
- 装备制造与振动机械:筛分设备、给料设备上大量使用冲压件、钣金件,对应的冲裁模具、成型模具消耗冲针、凹模、导柱导套的频率很高。
- 汽车与摩托车零部件:支架、卡箍、垫片、连接件多为多工位级进模生产,对模具冲针的耐磨性和同心度要求严格。
- 家电与制冷配套:换热器翅片、外壳、支架类零件以连续模为主,顶针司筒、模具弹簧属于高频更换件。
- 食品加工与包装:包装盒、托盒、瓶盖等塑料件与纸制品成型,用到大量顶出类和非标模具零件。
- 木材加工与人造板、家具:木模、成型模、压制模具中会用到木模具配件,包括定位销、镶钉、导向件等。
这些行业的共同点是:模具开机时间长、换模频繁、对配件的交期敏感。所以"就近供货 + 现货规格齐全"就成了河南模具配件供应商最重要的竞争力。
二、模具配件到底分几类?先建立一张采购清单
很多人采购时容易漏项,建议按功能把配件分成以下几类,逐项核对:
- 导向类:导柱、导套、导板、滚珠导柱导套、自润滑导套
- 冲裁类:模具冲针、冲头、异形冲头、凹模套、冲裁镶件
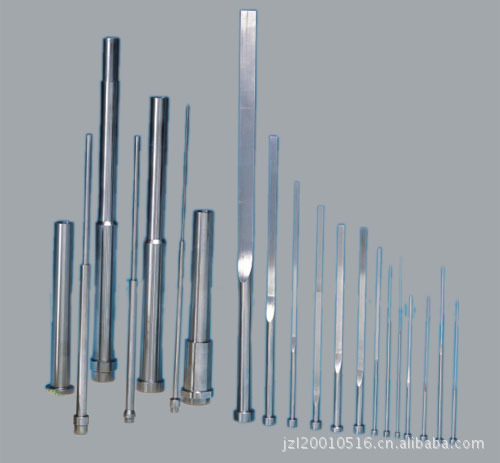
- 顶出类:顶针(推杆)、司筒(顶管)、顶针板、复位杆、扁顶针
- 弹性类:模具弹簧(矩形截面弹簧)、聚氨酯弹性体、氮气弹簧
- 紧固定位类:模具专用螺钉、定位销、无头螺丝、拉杆
- 冷却与辅助类:水路接头、隔水片、日期章、计数器
- 非标模具零件:按图纸定制的镶件、滑块、斜顶、特殊形状顶针与冲头
把这张清单保存下来,每次盘点库存和下单时逐条对照,能明显减少"停线等配件"的情况。
三、模具冲针:最容易损耗,也最考验材质
冲针是冲压模具里消耗最快的零件之一。它承受的是反复冲击、剪切和摩擦,失效形式通常是头部镦粗、杆部弯曲、刃口崩裂或磨损。
选冲针时重点看三个参数:
- 材质:常见的有 SKH51(高速钢)、SKD61(热作模具钢)、粉末高速钢。冲裁不锈钢、硅钢片等硬料,优先选高速钢或粉末钢;冲软料、铝料可适当降低材质等级以控制成本。
- 硬度与韧性平衡:SKH51 冲针经淬火回火后硬度一般可做到 HRC60~64,但硬度过高会增加崩刃风险,薄料小直径冲针要适当留出韧性余量。
- 加工精度:杆部直径公差、头部与杆部的同心度、端面垂直度,直接影响装配后的间隙与寿命。精度不达标的冲针,往往装上去没多久就把凹模带伤。
另外,冲针的长径比越大,越容易失稳弯曲。遇到细长冲针,建议改用带导向套的结构或加装护套,而不是单纯加粗。
四、导柱导套:模具的"骨架",精度决定一切
导柱导套负责保证上下模的合模精度,一旦拉伤或磨损,产品就会出现毛刺、错位、偏心。常见配置有滑动导柱导套和滚珠导柱导套两类:
- 滑动导柱导套:结构简单、承载大,适合冲裁力较大的模具,材质多为 SUJ2 轴承钢或 GCr15,表面渗碳淬火后硬度可达 HRC58~62。
- 滚珠导柱导套:滚动摩擦、导向精度高,适合精密冲压与高速连续模,配合间隙通常控制在 0.01~0.03mm 区间。
实际使用中,导柱导套的失效大多不是材质问题,而是润滑不足和粉尘进入。建议定期清洁并涂抹专用润滑脂,特别是在粉尘较大的车间(如振动设备、木工、粉末压制环境),防尘措施比换更高等级的配件更有效。
五、模具弹簧:颜色不是装饰,是负载等级
矩形截面模具弹簧是使用量最大的弹性元件之一,常见材质为 60Si2Mn、51CrV4 等弹簧钢。行业里普遍用颜色区分负载等级,从轻载到重载大致为:黄、蓝、红、绿、棕、黑(不同标准略有差异,采购时务必确认具体参数)。
选择弹簧时要关注:
- 压缩量与使用寿命:弹簧长期处于最大压缩量工作会迅速疲劳,通常建议按额定行程的 70%~80% 使用。
- 安装空间:内径、外径、自由长度必须与模具孔位匹配,否则会出现卡滞、刮擦。
- 环境温度:高温工况(如某些压铸、热成型模具)应选用耐高温弹簧或氮气弹簧替代。
六、顶针与司筒:注塑模具的"出手"环节
顶针负责把成型后的产品从模腔中顶出,司筒则用于带中心孔的环形件顶出,两者配合顶针板完成动作。
常见参数与选型建议:
- 材质:多用 SKD61,整体淬火后硬度约 HRC48~52,表面再做氮化处理,氮化层硬度可达 HV900 以上,显著提升耐磨性。
- 表面处理:氮化、TiN 涂层、DLC 涂层,用于高磨损或高光面要求的场合。
- 尺寸公差:顶针直径公差通常控制在 0 到 -0.01~-0.02mm,配合间隙过大会出现飞边,过小则容易卡死。
- 头部形状:平头、圆头、带肩顶针,需按顶针板结构选择。
一个常被忽视的细节是顶针长度的一致性。长度公差超标的顶针,会导致顶出力不均,薄壁件很容易被顶白或顶穿。
七、木模具配件:小众但不能随便凑
木模具配件主要服务于铸造木模、木工成型模、人造板压制模等场景。它与金属模具配件不同,更强调与木材、胶合板、密度板的配合稳定性,以及防松、防潮、防变形。
常见的木模具配件包括:木模专用定位销、镶钉、沉头螺钉、导向件、可拆式连接件、加固角铁等。选购时建议关注:
- 螺纹与木材的咬合可靠性,避免使用过程中松脱;
- 表面防腐处理,尤其在新乡这类四季湿度变化明显的地区;
- 尺寸标准统一,便于木模反复拆卸与翻新。
八、非标模具零件定制:交期和图纸沟通是关键
标准件解决 80% 的问题,剩下 20% 往往需要非标定制。非标模具零件的常见需求包括异形冲头、特殊角度斜顶、加长顶针、带台阶镶件、非标尺寸导套等。
定制流程中建议做到三点:
- 图纸标注完整:材质、硬度、公差、表面处理、数量一次性写清,减少来回确认。
- 明确使用工况:冲什么材料、板厚多少、模具速度多快,这些信息直接影响厂家对材质与热处理的判断。
- 确认加工能力:非标件依赖 CNC、线切割、电火花、内外圆磨等工艺配合,厂家的设备配置和热处理合作链条决定了精度与交期。
九、在新乡找模具配件厂家,重点看这几项
新乡及周边的模具配件供应商数量不少,筛选时可以按下面几个维度评估:
- 现货规格覆盖度:冲针、导柱导套、顶针司筒、模具弹簧的常用规格是否常备库存,决定了应急补货的速度。
- 材质可追溯:能否提供材质说明、硬度检测与批次记录,是判断供应商专业度的直接方式。
- 非标响应能力:从图纸到交付的周期,以及是否支持小批量试制。
- 本地化服务:河南模具配件采购很多是"今天断料、明天要开工",本地区域内配送比跨省物流更有优势。
- 售后与技术支持:能否协助分析失效原因,比如冲针是崩刃还是磨损、导柱是拉伤还是磨损,背后的解决方案完全不同。
十、模具配件批发采购的实用建议
对于用量较大的冲压车间和注塑车间,批发采购能明显摊薄单件成本,但要注意几点:
- 分级备库:把配件按"高频易损件、中频件、低频件"分级,高频件保持安全库存,低频件按需采购,避免资金压在仓库里。
- 统一标准:尽量统一采用同一套尺寸标准,减少混用导致的装配误差。
- 批次一致性:批量采购时确认同批次硬度与公差是否稳定,避免"第一批好用、第二批就出问题"。
- 记录消耗数据:统计每套模具的配件更换周期,用数据反推采购量和更换计划,比凭经验补货更可靠。
十一、常见问题解答
问:冲针总是断,是材质问题吗?
不一定。断针常见原因包括同心度偏差、凹模间隙不合理、冲针长径比过大、被冲材料有硬点。建议先检查模具装配与间隙,再考虑升级材质。
问:导柱导套多久需要更换?
没有固定周期,取决于使用频率与保养情况。当出现明显拉伤、间隙增大、合模出现异响或产品一致性下降时,就应检查并考虑更换。
问:木模具配件能和其他模具配件通用吗?
部分定位销、螺钉可以通用,但涉及木材固定与防松的零件建议使用专用件,可靠性和使用寿命更有保障。
问:非标模具零件定制的交期一般多久?
取决于结构与工艺复杂度。简单车铣件通常几天内可完成,涉及热处理、精密磨削、电火花加工的复杂件则需更长周期,下单前应明确交期节点。
结语
模具配件的价值从来不在于单价高低,而在于它能否让模具稳定、连续、低故障地跑下去。对河南特别是新乡地区的制造企业来说,选择一家规格齐全、响应快、能提供非标定制与技术支持的模具配件厂家,往往比单纯比价更能降低综合成本。把清单理清、把标准统一、把消耗数据记下来,配件管理这件事就会从"天天救火"变成"按计划走"。