新乡模具配件采购指南:从冲针、导柱导套到非标模具零件的选型与厂家甄别
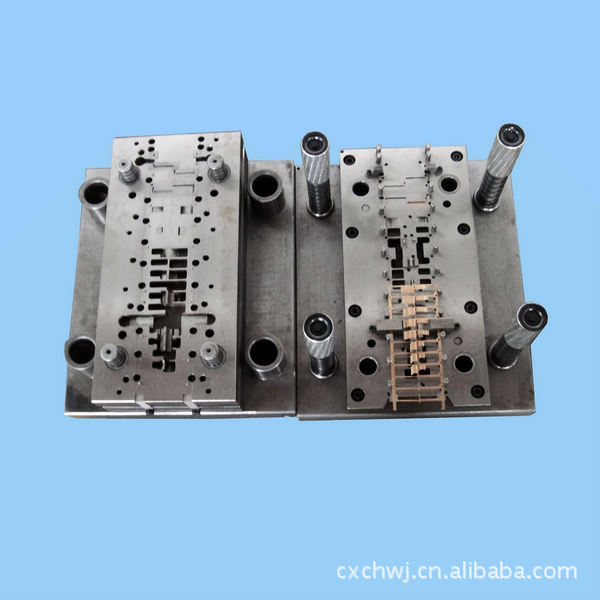
在中原制造业的版图里,新乡是一个容易被低估的节点。这里既有长垣的起重机械、新乡县的振动筛分设备,也有电池产业园、汽车零部件配套企业和化纤纺织集群。这些行业看似跨度很大,但背后有一条共同的供应链——模具配件。无论是冲压一枚汽车座椅支架,还是成型一块家电外壳,模具能不能稳定跑出几十万次冲次,往往取决于几根冲针、几套导柱导套、几只模具弹簧的质量。本文结合新乡及周边制造业的实际需求,聊聊新乡模具配件的品类、选型要点和批发采购中那些容易被忽略的细节。
一、模具配件虽小,却决定模具的精度与寿命
模具配件通常指模具中可更换、可标准化的零部件,包括冲针(冲头)、导柱导套、模具弹簧、顶针司筒、拉杆、限位块、斜顶、滑块、浇口套、定位圈、日期章、计数器等。它们在整套模具成本中占比不算高,可能只有百分之十几,但失效带来的停机损失却完全不成比例。
一副连续模在冲床上以每分钟数百次的速度运行,冲针每秒钟都要承受一次冲击载荷与摩擦。如果材质选择偏低、热处理不到位,冲针可能在几千次冲次后就出现镦粗、崩刃或断裂;导柱导套一旦磨损超差,上下模的合模精度就会偏移,产品毛刺、尺寸超差随之而来。因此,把模具配件当成"耗材随便买"的思路,在批量生产中往往代价很高。
二、模具冲针:材质、热处理与表面涂层决定使用寿命
冲针是冲压模具中最典型的易损件。它的选型主要围绕被冲材料的厚度、硬度、冲裁间隙和冲次要求展开。
- SKD11(对应 Cr12MoV):应用最广的通用冲针材质,淬火硬度通常在 HRC58~62,适合冲裁中低碳钢、铝、铜等材料。
- SKH51(高速钢 M2):耐磨性与红硬性优于 SKD11,适合不锈钢、硅钢片等较硬材料的冲裁,硬度可达 HRC63~65。
- 粉末高速钢(如 ASP23、ASP60):碳化物分布均匀,抗崩裂能力强,用于高冲次、厚板或精密冲裁场合,成本也相应更高。
- 钨钢(硬质合金):硬度可达 HRA90 左右,耐磨性极佳,适合大批量、薄料的高速冲压,但韧性差,对模具导向精度要求高。
除了基材,表面处理也是拉开差距的地方。TiN、TiCN、TiAlN 等 PVD 涂层可以显著降低摩擦系数,抑制粘料;DLC 涂层在冲裁铝、铜等易粘材料时效果明显。此外,冲针的头部形状(A 型、B 型、C 型等)、柄部公差、台阶过渡处的圆角设计,都会影响应力集中和断裂风险。经验上,冲针断裂多数不是发生在工作端,而是发生在台阶根部——这也是判断一家模具配件厂家加工水平的重要观察点。
三、导柱导套:模具的"关节",精度和耐磨缺一不可
导柱导套承担上下模的对中任务,直接决定冲裁间隙的稳定性。按结构可分为滑动导柱导套和滚珠导柱导套两大类。
滑动导柱导套结构简单、承载能力强、抗偏载性能好,常用于大型冲压模和拉伸模;滚珠导柱导套通过钢球在导柱与导套之间滚动,摩擦系数小、无间隙甚至带微量过盈,导向精度可达 0.005mm 以内,适合精密冲裁、高速冲压和精密注塑模。
材料方面,导柱多采用 SUJ2(GCr15)或 20Cr 渗碳淬火,硬度一般在 HRC58~62,渗碳层深度控制在 0.8~1.2mm 之间。导套则常用铜合金镶石墨、铝青铜或滚动钢套结构。需要提醒的是,滚珠导套在装配时并非"越紧越好",过盈量过大反而会加剧钢球磨损、缩短寿命,通常需要根据模具吨位和行程合理匹配。
在河南模具配件的实际采购中,导柱导套的精度等级(如 JIS 标准的 S、M、H 级)和安装孔的公差配合经常被忽视。实际上,安装孔的圆度、垂直度如果超差,再高精度的导柱也发挥不出作用。
四、模具弹簧与顶针司筒:容易被忽略的"小件大影响"
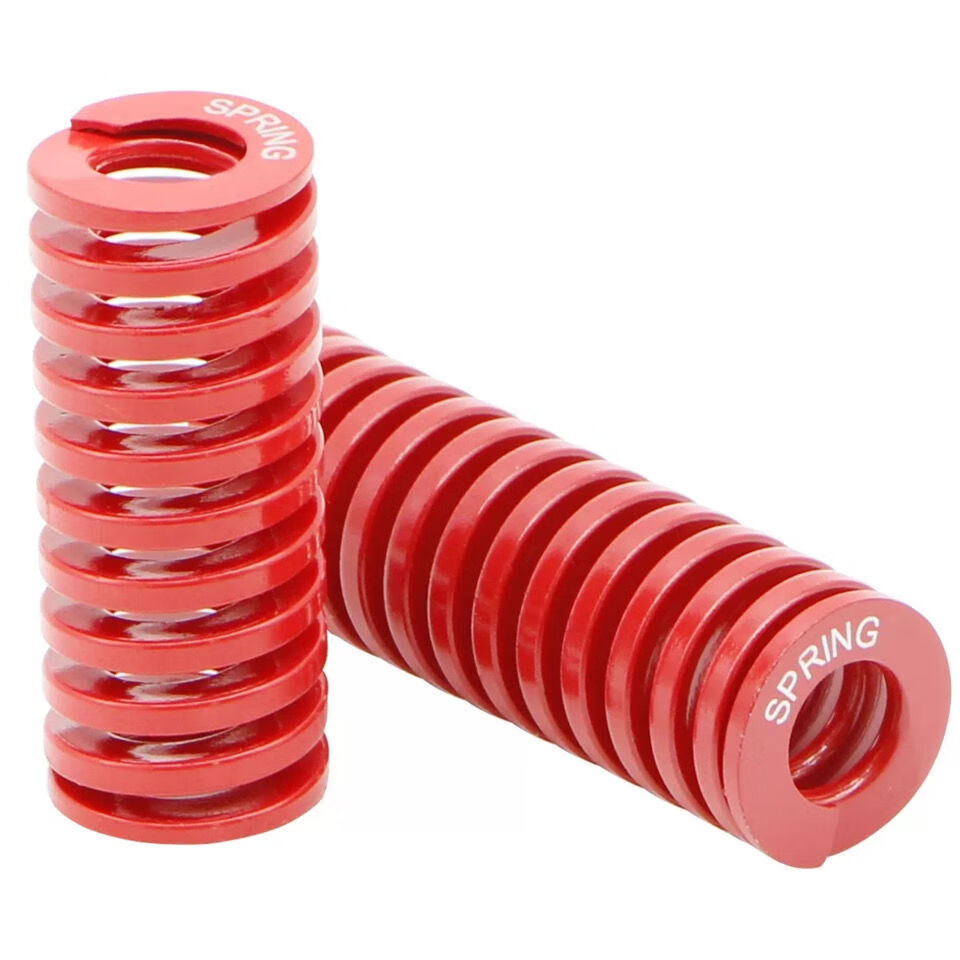
模具弹簧主要用于卸料、顶出和滑块复位,按载荷分为轻载荷(黄色)、中载荷(蓝色)、重载荷(红色)、超重载荷(绿色)等类别,遵循 JIS B5012 等标准。选型时要关注自由长度、压缩量和使用寿命——一般建议实际压缩量不超过自由长度的 30%~40%,超过这个范围,弹簧的疲劳寿命会急剧下降。很多模具"顶出不畅""产品拉伤"的问题,根源就是弹簧选型偏软或者压缩量用满。
顶针跟随顶出系统动作,把成型产品从模腔中推出。常见材质为 SKD61(H13)和 SKH51,表面经气体氮化处理后硬度可达 HV900 以上,氮化层深度 0.02~0.05mm,既耐磨又保持芯部韧性。司筒(套筒顶针)则用于产品上带柱子、螺柱孔或BOSS位的场合,由司筒针和司筒套配合使用,对同轴度和配合间隙要求较高。
值得注意的是,顶针和司筒的标准长度规格有限,很多情况下需要按实际模具尺寸加工非标件,这就对厂家的磨削能力和尺寸一致性提出了要求。
五、非标模具零件的定制:从图纸到成品的几个关键节点
标准件能解决大约六成的需求,剩下的往往要靠非标模具零件。一套完整的非标定制流程大致包括:图纸确认与工艺评审、材料下料、粗加工、热处理、精磨、电火花或慢走丝加工、检测、标识包装。
- 图纸评审:重点确认公差基准、关键尺寸、材质与硬度要求,避免后期扯皮。
- 热处理:真空淬火相比普通盐浴淬火变形更小,对细长冲针和精密镶件尤为重要。
- 精加工:光学曲线磨、坐标磨、慢走丝是保证异形件轮廓精度的关键设备。
- 检测:投影仪、二次元影像仪对关键尺寸全检,比抽检更能保证批次一致性。
选择非标模具零件供应商时,不妨关注对方是否愿意提供材质证明和硬度检测报告。愿意在这些"看不见的地方"花成本的厂家,通常整体质量也更稳定。
六、哪些行业在用新乡模具配件?
结合新乡及周边产业结构,模具配件的下游需求主要集中在以下几类:
- 汽车与汽车零部件:冲压件、内饰件、连接器、电机铁芯等,对模具寿命和尺寸稳定性要求高。
- 家电与电子:空调、冰箱结构件,3C 产品外壳、屏蔽罩、端子等精密冲压与注塑。
- 五金紧固件:螺栓、螺母、垫片、弹片的多工位冷镦与冲压模具。
- 包装与印刷:纸箱模切刀模、食品包装容器成型模。
- 医疗器械与卫生材料:一次性耗材、注射器组件等注塑模具。
- 建材与木工:人造板压模、铝型材挤压模、家具五金件成型模。
这些行业的产品更新节奏不同,对模具配件的需求也各有侧重。比如紧固件行业更看重冲针的耐磨性和一致性,家电行业则对导柱导套的精度和模具弹簧的稳定性更敏感。
七、模具配件批发采购:怎么判断厂家是否靠谱
模具配件属于典型的"低单价、高影响"物料,采购时建议从五个维度评估供应商:
- 材质是否透明:能否说清使用的是哪一款材料牌号,而不是笼统的"进口钢材"。
- 加工设备与工艺:有无真空热处理、精密磨削、慢走丝等关键工序,是自产还是外协。
- 尺寸一致性:同一批次的冲针、顶针长度和直径是否稳定,直接影响装配效率。
- 库存与交期:常用规格是否有现货库存,非标件的交期承诺是否清晰。
- 售后响应:出现早期失效时,能否协助分析原因并给出改进建议。
对于用量较大的企业,建立稳定的模具配件批发渠道,配合安全库存管理,往往比单次采购价格便宜几个点更有价值——毕竟生产线停一小时的损失,可能超过一整年的配件差价。
八、日常维护与库存管理的一点建议
模具配件的寿命不只取决于质量,也取决于使用与维护方式。建议做好以下几点:定期检查导柱导套的润滑状态,避免干摩擦;冲针使用到一定冲次后统一检查刃口,避免"带病作业";模具弹簧按使用频次定期更换,不要等到断裂才处理;建立易损件台账,记录每种配件的实际使用寿命,为后续采购和选型提供依据。
库存方面,可以对高频易损件设定最低库存警戒线,对非标件做好图纸归档和编号管理。这样即便更换操作人员,也能快速找到对应的配件规格。
九、关于三木模具配件
三木模具配件(hnsanmu.com)专注于模具冲针、导柱导套、模具弹簧、顶针司筒及各类非标模具零件的生产与供应,服务覆盖新乡及河南周边地区的汽车零部件、家电、五金、包装等行业客户。无论是标准件的批量批发,还是按图纸定制的非标模具零件,都可以根据实际工况给出选型建议,帮助客户在成本和模具寿命之间找到合适的平衡点。
模具配件的采购从来不是简单的比价过程,它更像是为生产线挑选一批长期服役的"零件伙伴"。把材质、精度、交期和服务都纳入考量,才能让模具在几十万次冲次里保持稳定输出。